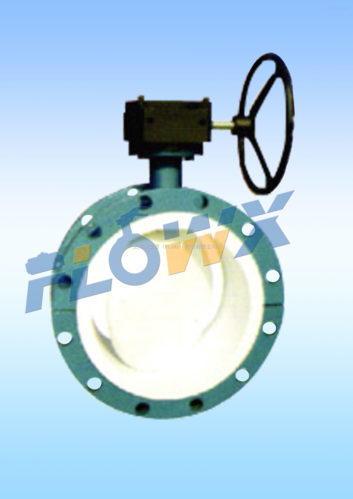
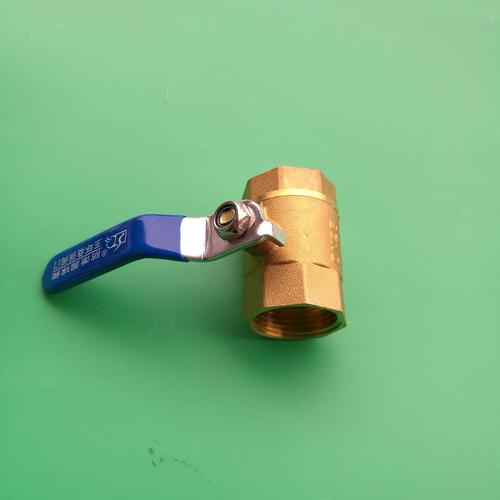
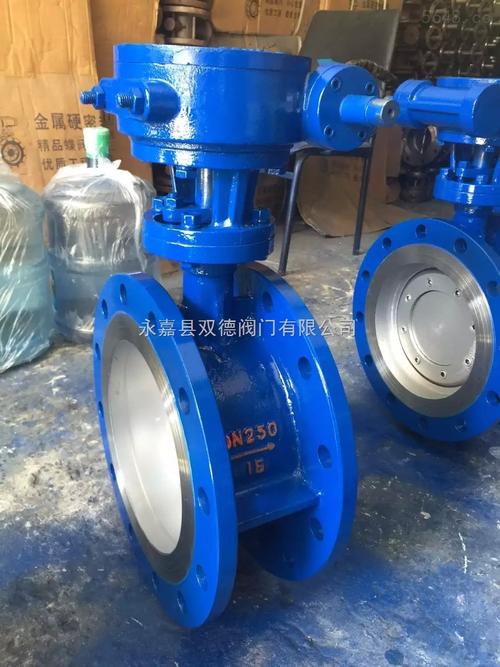
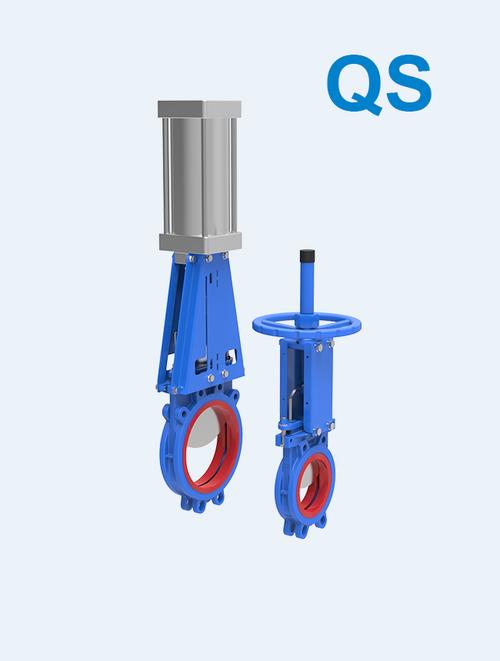
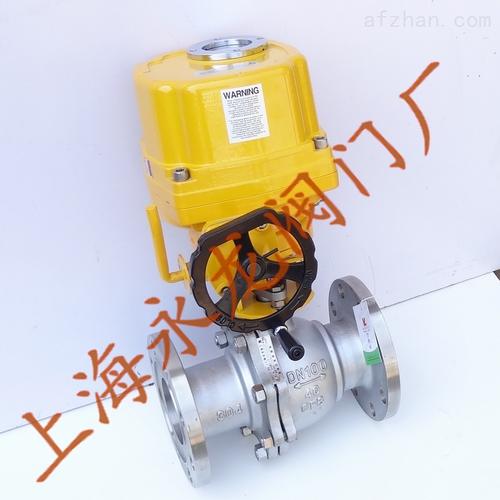
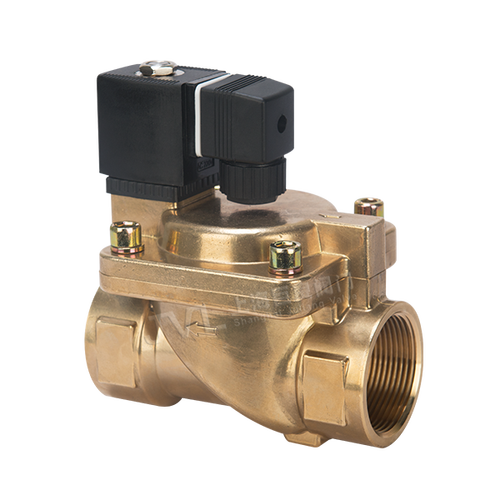
阀门配件制造与加工 从毛坯到精密的工业阀门制造全流程解析
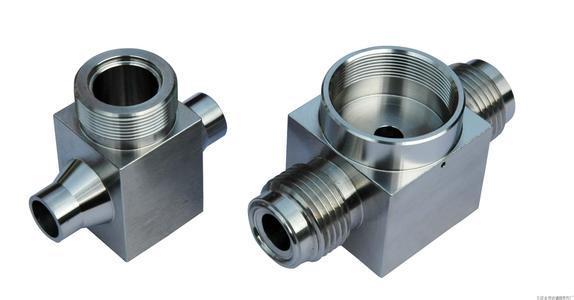
阀门作为流体控制系统的关键部件,广泛应用于石油、化工、电力、水处理、医药等领域。阀门的性能不仅取决于设计,更依赖于配件制造与加工的精度和质量。本文围绕“阀门配件制造、加工”这一核心,系统解析从原材料到成品的全流程技术要点。
一、阀门配件的分类与常用材料
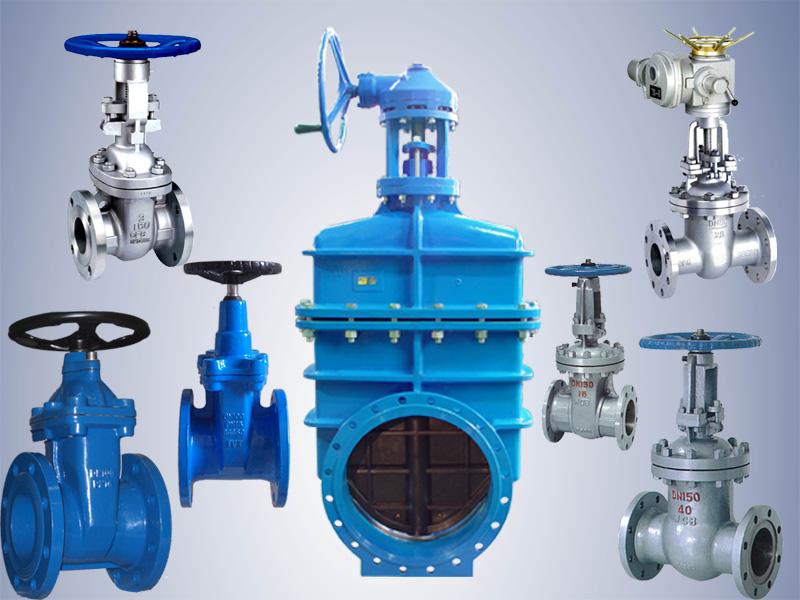
阀门配件主要包括阀体、阀盖、阀瓣(闸板/阀芯)、阀杆、密封面、填料压盖、支架、手轮等。不同配件对材料的要求各异:
- 阀体、阀盖:常用铸钢(WCB)、不锈钢(CF8、CF8M)、铸铁、锻钢(A105)等,需具备足够的强度与耐腐蚀性。
- 阀杆:常采用不锈钢(2Cr13、17-4PH)、双相钢等,要求高强度、耐磨且耐介质腐蚀。
- 密封面:堆焊硬质合金(如司太立合金)或采用陶瓷、PTFE等,以实现可靠密封。
- 填料与垫片:石墨、PTFE、橡胶等,起辅助密封作用。
二、阀门配件制造的主要工艺路线
典型的阀门配件制造流程为:铸造/锻造 → 毛坯热处理 → 粗加工 → 精加工 → 表面处理 → 装配与测试。每一步都直接影响最终阀门的性能。
- 毛坯制造
- 铸造:适用于形状复杂的阀体、阀盖。采用砂型铸造、精密铸造或消失模铸造。关键技术在于控制浇冒口设计、冷却速度,以避免缩孔、气孔和裂纹。
- 锻造:用于阀杆、阀瓣等高受力件。通过自由锻或模锻提升材料致密度和力学性能,锻造后需进行正火或调质处理。
2. 热处理
根据材料与使用要求,进行退火、正火、调质、固溶处理等。如奥氏体不锈钢需固溶处理以恢复耐蚀性;马氏体不锈钢需淬火+回火以获得高硬度与耐磨性。
- 机械加工
- 粗加工:去除大部分余量,为精加工留余量。使用普通车床、数控车床、加工中心。
- 精加工:保证尺寸精度与表面粗糙度。密封面、配合面通常要求Ra0.8~0.4μm,甚至更优。
- 关键设备:CNC车床、CNC铣床、磨床、镗床。对于阀体内部流道,可采用专用镗铣复合加工中心。
- 工装夹具:对于批量生产,设计专用夹具至关重要,可保证定位精度并提高效率。
4. 密封面堆焊与处理
对于金属密封阀门,常在密封面堆焊硬质合金(等离子堆焊、氧乙炔堆焊),然后磨削至设计角度。堆焊工艺需控制层间温度与焊后缓冷,防止开裂。
- 表面处理
- 磷化、发黑:用于碳钢件防腐。
- 酸洗钝化:用于不锈钢件,恢复耐蚀性并清洁表面。
- 镀铬、镀镍:用于阀杆,提高耐磨与耐蚀性。
- 喷砂、抛光:改善外观与表面质量。
三、加工质量控制要点
- 尺寸精度:阀杆直线度、螺纹精度、密封面角度与平面度等必须符合图纸与标准(如API 600、GB/T 12234)。
- 形位公差:同轴度、垂直度、平行度直接影响装配与密封。
- 表面完整性:避免加工硬化、微裂纹、毛刺,特别是密封面与配合面。
- 材质验证:光谱分析、硬度测试、拉伸试验确保材料达标。
- 无损检测:对重要铸锻件进行RT、UT、MT、PT检测,确保无内部缺陷。
四、装配与测试
完成所有配件加工后,进入装配与试验阶段:
- 装配:依次安装阀座、阀瓣、阀杆、填料、阀盖等,注意扭矩控制与对中。
- 压力试验:包括壳体强度试验与密封试验(低压、高压)。按标准保压并检查泄漏。
- 动作试验:手动、气动、电动执行机构联动,确保启闭灵活、行程准确。
五、常见质量问题与对策
- 密封面泄漏:原因可能是研磨不佳、堆焊缺陷或装配偏心。需提高研磨精度、优化堆焊工艺、保证同轴度。
- 阀杆卡涩:多因直线度超差、螺纹损伤或填料压得过紧。应控制阀杆加工质量,合理调整填料压盖。
- 铸件缺陷:气孔、砂眼导致渗漏。加强铸造工艺控制与无损检测。
六、发展趋势
- 智能制造:采用CAD/CAM/CAE一体化,实现数字化设计与加工仿真;引入MES系统监控生产。
- 自动化加工:机器人上下料、柔性制造单元提升效率与一致性。
- 新材料应用:陶瓷、复合材料、形状记忆合金拓展阀门在极端工况下的应用。
- 3D打印:用于复杂阀体或小批量快速成型,缩短研发周期。
阀门配件制造与加工是集材料、铸造、锻造、热处理、机械加工、表面工程与检测于一体的综合性技术。只有严格控制每一道工序,才能制造出密封可靠、寿命长、安全系数高的阀门产品。随着智能制造与新材料的发展,阀门制造行业正迎来新的变革与机遇。
如若转载,请注明出处:http://www.zdn818.com/product/10.html
更新时间:2026-10-07 14:20:23